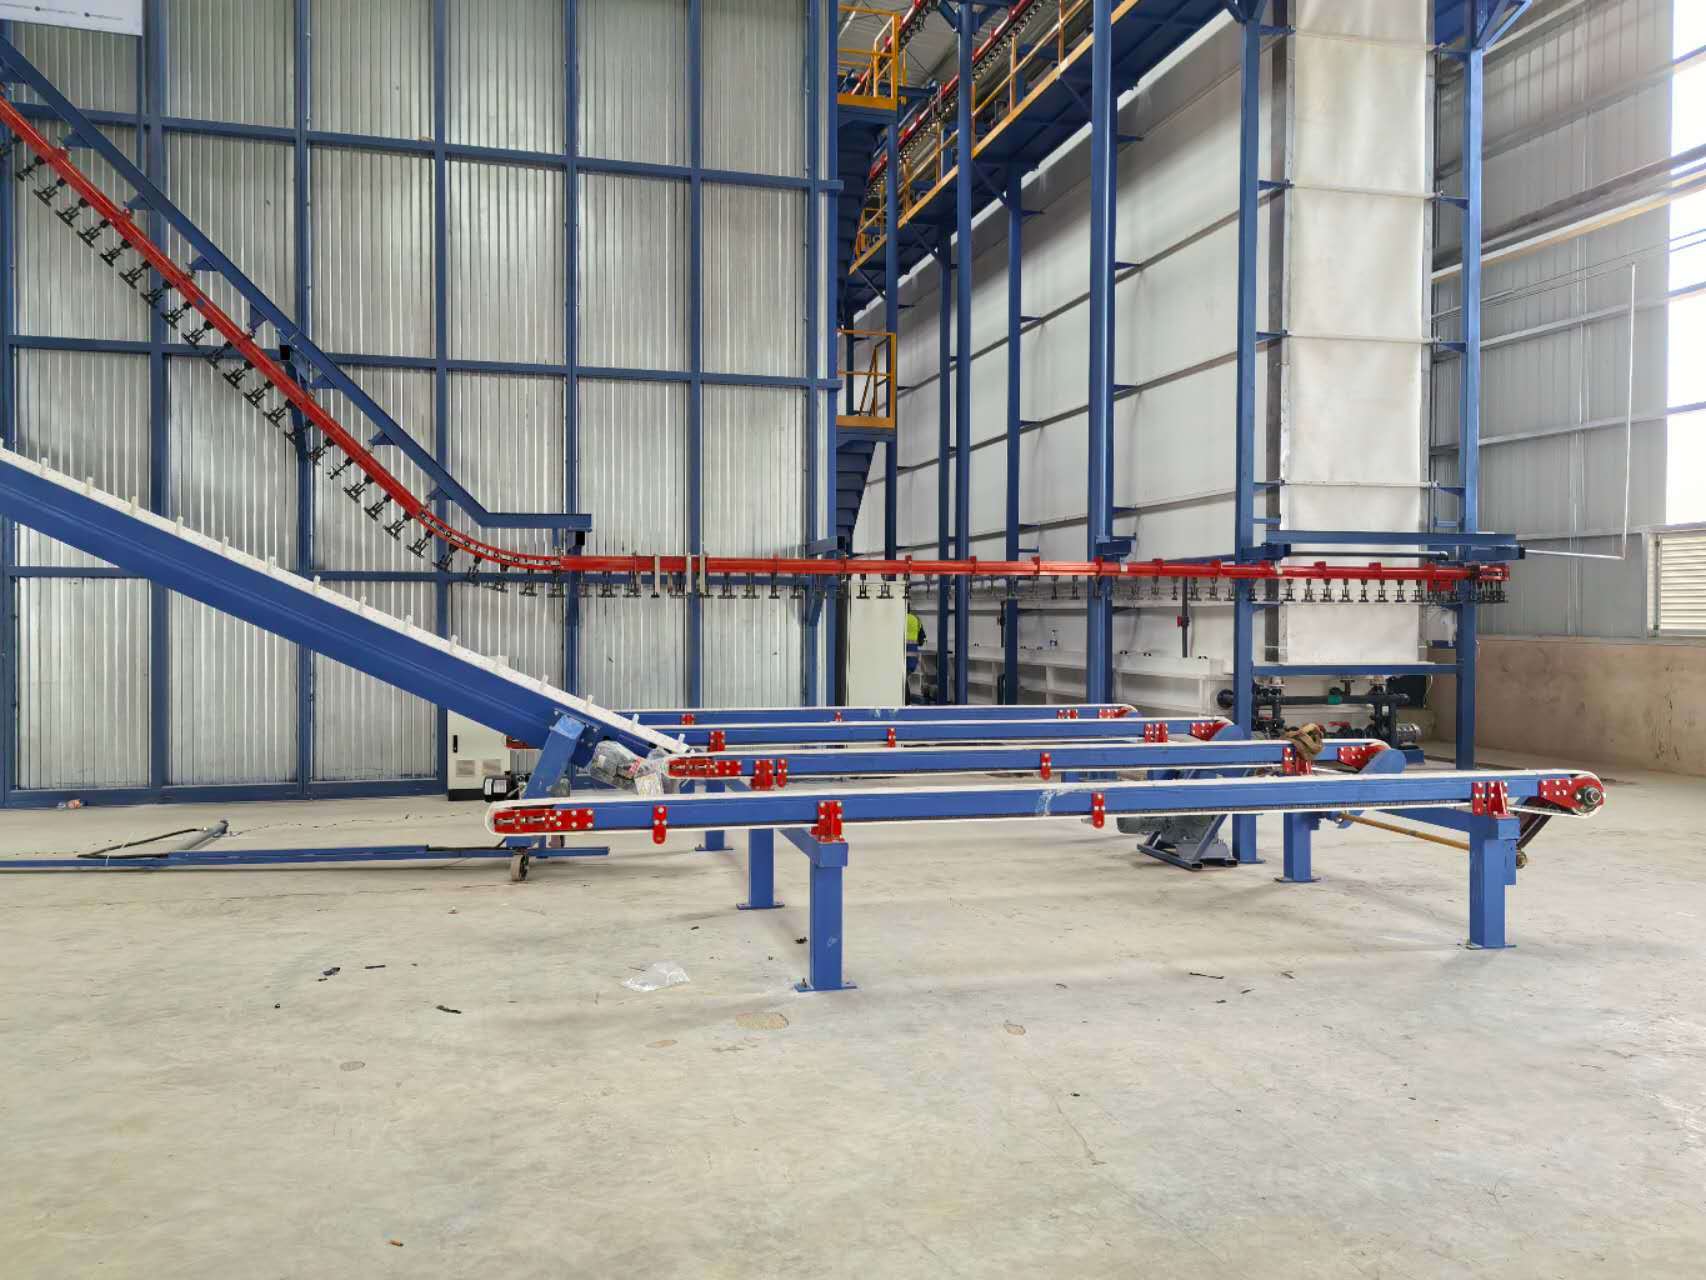
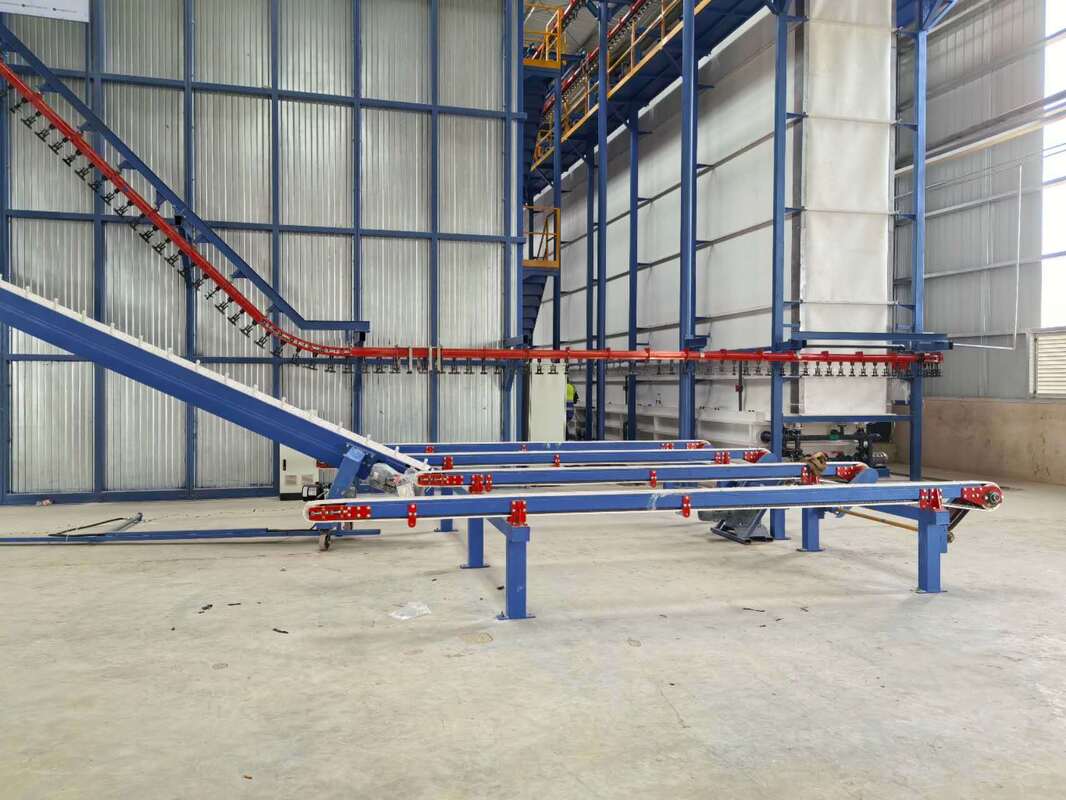
灰渣处理炉系统 铝型材立式粉末涂装线
带喷涂隧道预处理的粉末进料中心
带最佳表面处理设备的立式粉末涂装线
本提案专为铝型材立式粉末涂装线设计——单喷房
1、设计数据
1)涂装材料:铝型材
2)技术说明:装载、预处理、干燥、粉末涂装、固化、卸载。
3)涂装型材规格:
4)型材最大尺寸:100mm×200mm×L7000mm
5)型材最大重量:30KG
6)标准重量:3.5kg
7)型材标准表面积:400m2/T
2、能源供应
1)电源
a)单相电压:220V+10%
b)三相电压:380V+10%
c)频率:50Hz
d)设备接地线和零线
2)天然气
3、压缩空气
1)压力:7.0bar
2)最大蒸汽流量:1.3g/nm1)输送链速度:1.2m/分钟
3)最大含油量:0.01ppm
4)压缩空气最大流量:8m1)输送链速度:1.2m/分钟/min
4、工业用水需求
1)压力:3+0.2bar
2)流量:5m1)输送链速度:1.2m/分钟/h
5、粉末
1)粉末特性:LEL≥40g/Nm2、预处理工艺:脱脂---[1.5-5分钟]---清洗[0.5-1分钟]---清洗[0.5-1分钟]---酸洗表面调整[1.5-5分钟]---清洗[0.5-1分钟]---清洗[0.5-1分钟]---锐化[0.5-2分钟]---清洗[0.5-1分钟]--纯水清洗[1-2分钟]。6、生产能力1)输送链速度:1.2m/分钟
2)每小时总涂装件数:1200mm/分钟÷150mm/件×60分钟=480件/小时
3)每小时总重量:480件×3.5kg/件=1.68吨/小时
4)日产能:1.68吨×16小时/天=26.8吨/天
5)月产能:26.8吨/天×25天/月=670吨/月
特点:铝型材表面处理设备自动立式粉末涂装线。节省燃气和能源,节省空间。高质量,高生产率,光滑耐用的涂层。
主要部件:粉末涂装悬挂输送系统、装卸系统、预处理、烘干炉、粉末涂装室及回收系统、固化炉、电气控制系统、粉末涂装枪、粉末供给中心、空气压缩机、DI水处理系统等。

普通粉末涂装工艺:卸料-冲洗-预脱脂-脱脂-冲洗-冲洗-纯水-钝化-冲洗-纯水-干燥-粉末涂装-固化-卸料。立式粉末喷涂操作规程如下:
1、对于型材粉末喷涂,预处理非常重要。挤压型材表面会形成一层天然氧化膜,带有一定的油污和杂质,在喷涂前必须通过化学处理进行清洁。2、预处理工艺:脱脂---[1.5-5分钟]---清洗[0.5-1分钟]---清洗[0.5-1分钟]---酸洗表面调整[1.5-5分钟]---清洗[0.5-1分钟]---清洗[0.5-1分钟]---锐化[0.5-2分钟]---清洗[0.5-1分钟]--纯水清洗[1-2分钟]。3、脱脂目的:脱脂处理的目的是去除型材表面的油污,确保型材进入铬化槽时的表面清洁度。
4、脱脂槽工艺参数:生产过程中,每两小时分析一次游离酸槽液浓度,根据分析结果调整槽液,并时不时清洁槽液表面,无需更换槽液。
5、酸洗表面调整目的:酸洗表面处理的主要目的是进一步去除型材上的油污,使型材表面露出新鲜的基体,从而有利于顺利进行铬化反应。每两小时分析一次槽液浓度并根据分析结果进行调整。正常情况下,槽液无需更换,可长期使用。
6、铬化槽目的:对于铝喷涂铬化槽非常重要。铬化型材表面会形成一层淡黄色的化学转化膜。提高喷涂型材的耐候性。每两小时分析一次槽液异常情况,并根据分析结果进行调整。一般每生产2000吨更换一次槽液,并时不时补充槽液。
7、铬化型材进入烘干炉进行表面干燥。干燥温度应在80至90摄氏度之间,不得超过95摄氏度,否则会影响涂层与型材之间的附着力质量。
8、干燥后的型材以1-2.5米/分钟的链速进入喷漆室进行喷涂(链速可根据客户需求调整)。
9、通过清洁过滤的空气压力[7-8公斤],粉末通过静电粉末枪均匀喷涂到工件上;45-90千瓦的静电电压和相应的粉末供给系统及参数确保涂层达到设定的工艺要求后,完成喷涂过程。
10、喷涂后,进入固化炉进行流平固化。固化温度在[195-215摄氏度]之间,固化时间应在[15-25分钟]之间。
11、固化并释放的型材整体加热。请勿用裸手触摸型材表面。冷却后,可以从架子上取下。卸下架子后,检查喷涂产品。表面必须光滑,涂层应均匀。无划痕、橘皮等现象,经专业质量检验合格后方可包装。
常见问题解答
1. 如果对贵公司设备感兴趣,需要提供什么?
A. 工件的材料/尺寸(最大)/重量(最大)。
B. 该设备的预期产量是多少(每天8小时,或每月30天)?
C. 您计划放置这套设备的可用车间空间(长x宽x高)?
D. 您希望为加热系统使用哪种燃料:电、燃气、液化石油气、柴油或其他?
2. 购买贵公司设备后如何安装设备?
A. 我们将提供安装文件、3D装配图或安装视频来指导安装工作。
B. 我们的工程师将在线指导设备的安装和调试。
C. 如有需要,我们可以安排安装人员到贵厂指导安装工作,此服务需收费。
D. 调试完成后,将提供完整的培训并定期跟踪设备的使用情况。
3. 贵公司的售后服务如何?
A. 1年零件保修,零件主要包括风扇、燃烧器、控制柜的电器元件、金属结构、墙板等,人为损坏除外。
B. 只要您一直在使用我们的设备,我们的技术支持将始终在线
希望我们热情的公司能与您友好相遇,并为您带来不同的体验。

 メッセージは20〜3,000文字にする必要があります。