高効率加熱システム アルミ形材用垂直粉体塗装ライン
スプレートンネル前処理付き粉体供給センター
最高品質の表面処理装置を備えた垂直粉体塗装ライン
本提案書は、アルミ形材用垂直粉体塗装ライン(1ブース仕様)向けに設計されています—
1、設計データ
1) 塗装材料:アルミ形材
2) 技術説明:投入、前処理、乾燥、粉体塗装、焼付硬化、払出。
3) 塗装形材仕様:
4) 形材の最大寸法:100mm×200mm×L7000mm
5) 形材の最大重量:30KG
6) 標準重量:3.5kg
7) 形材の標準表面積:400m2/T
2、 エネルギー供給
1) 電源
a) 単相電圧:220V+10%
b) 三相電圧:380V+10%
c) 周波数:50Hz
d) 機器接地線および中性線
2) 天然ガス
3、圧縮空気
1) 圧力:7.0bar
2) 最大水蒸気流量:1.3g/nm3
3) 最大油分含有量:0.01ppm
4) 圧縮空気の最大流量:8m3/min
4、 必要工業用水
1) 圧力:3+0.2bar
2) 流量:5m3/h
5、粉体塗料
1) 粉体特性: LEL≥40g/Nm3
6、 生産能力
1) 搬送チェーン速度:1.2m/分
2) 1時間あたりの総塗装本数:1200mm/分÷150mm/本×60分=480本/時間
3) 1時間あたりの総重量:480本×3.5kg/本 =1.68トン/時間
4) 日産能力:1.68トン × 16時間/日 = 26.8トン/日
5) 月産能力:26.8トン/日 × 25日/月 = 670トン/月

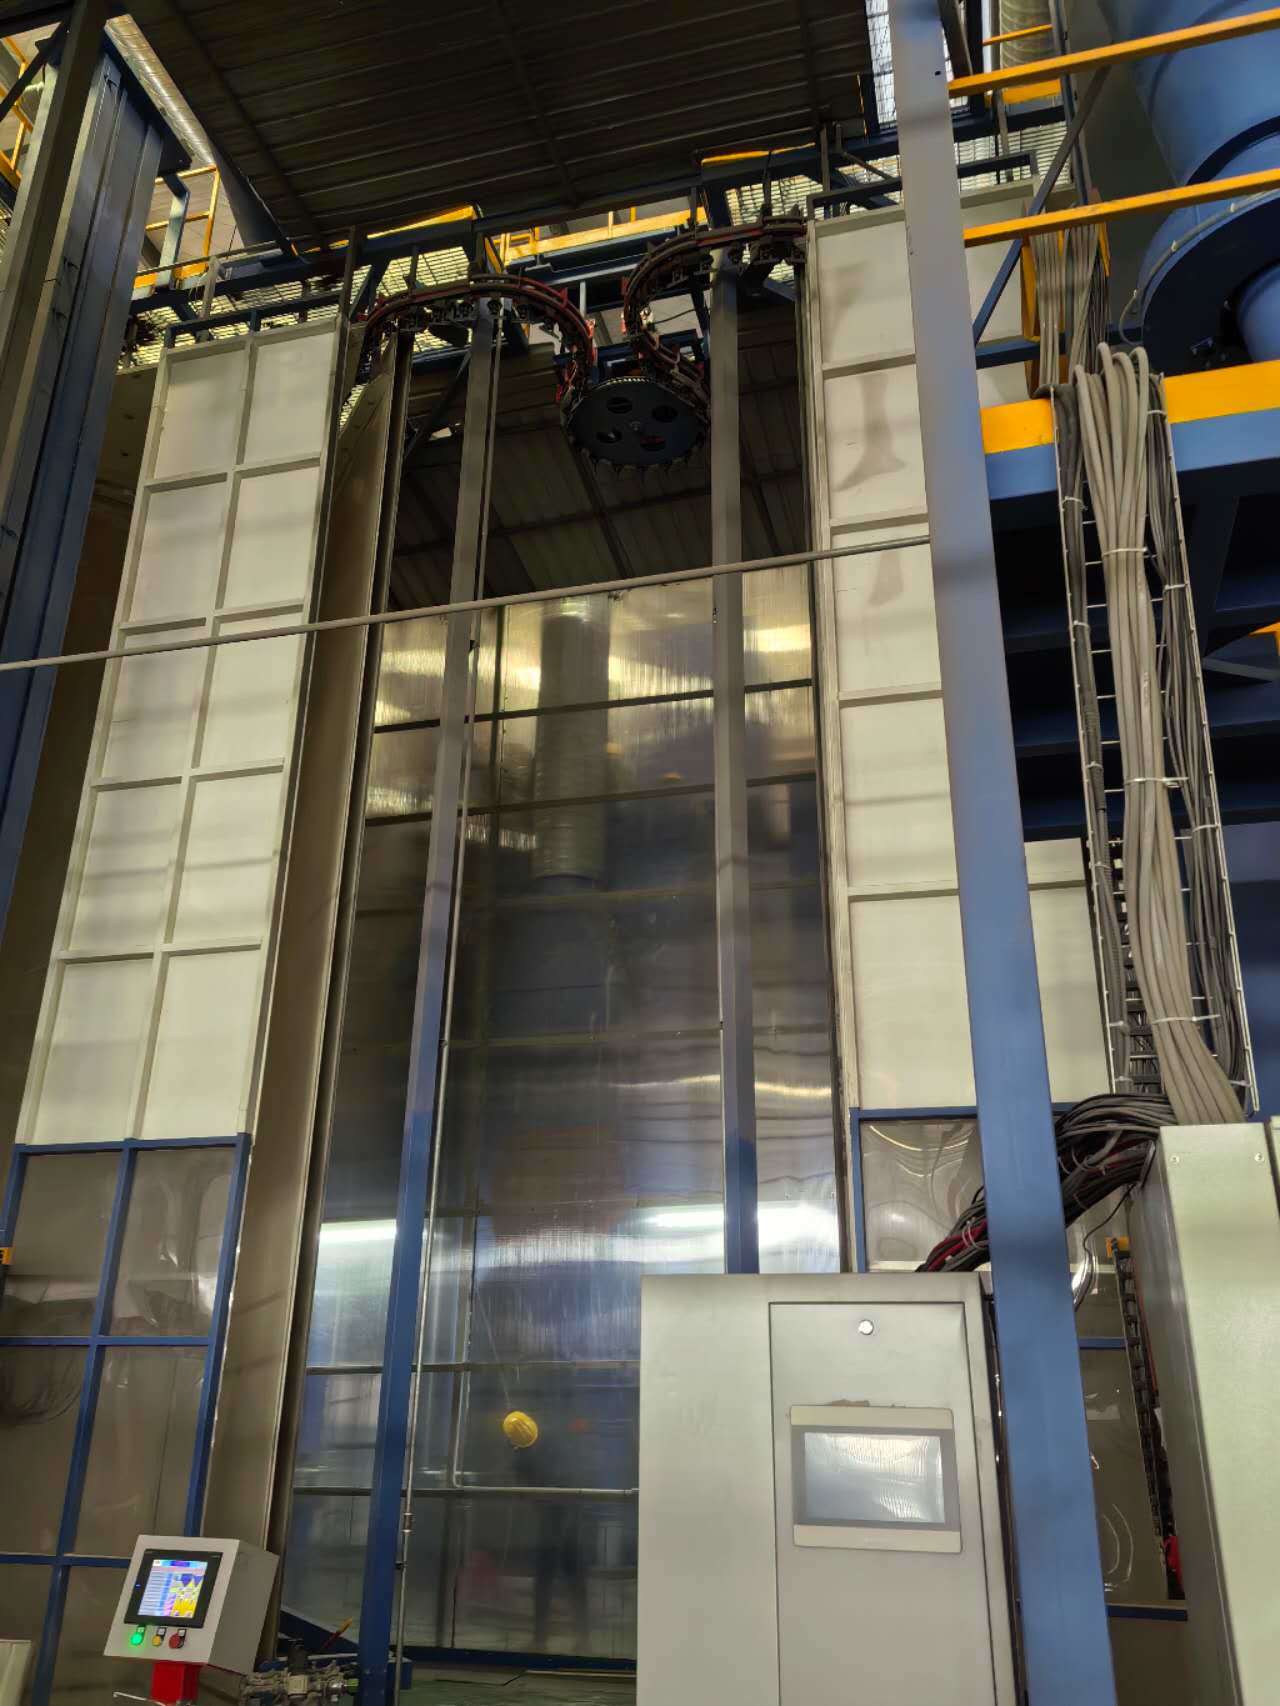
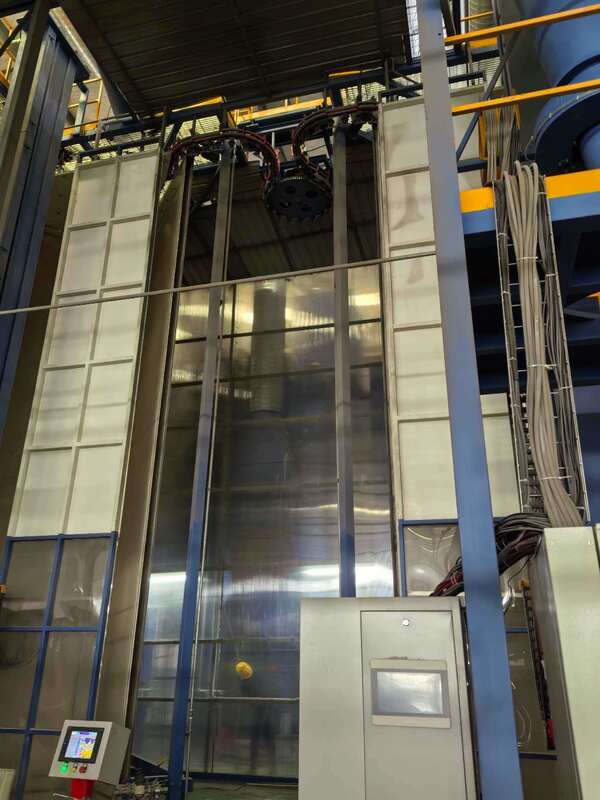
特徴:アルミ形材表面処理装置用自動垂直粉体塗装ライン。ガスおよびエネルギーを節約し、省スペースを実現。高品質、高生産性、 滑らかで耐久性のある塗膜。
主要コンポーネント:粉体塗装用吊り下げコンベヤシステム、投入・払出システム、前処理装置、乾燥炉、粉体塗装室および回収システム、焼付硬化炉、電気制御システム、粉体塗装ガン、粉体供給センター、エアコンプレッサー、純水(DIウォーター)製造システムなど。
標準的な粉体塗装工程:投入-水洗-予備脱脂-脱脂-水洗-水洗-純水洗-化成処理-水洗-純水洗-乾燥-粉体塗装-焼付硬化-払出。
垂直粉体塗装の作業手順は以下の通りです:
1、形材の粉体塗装において、前処理は極めて重要です。押出成形された形材の表面には自然酸化皮膜が形成されており、油汚れや付着物があるため、塗装前に化学処理によってこれらを洗浄・除去する必要があります。
2、前処理工程:脱脂[1.5~5分]--- 水洗[0.5~1分]--- 水洗[0.5~1分]--- 酸性表面調整[1.5~5分]--- 水洗[0.5~1分]--- 水洗[0.5~1分]--- 化成/エッチング[0.5~2分]--- 水洗[0.5~1分]--- 純水洗[1~2分]。
3、脱脂の目的:脱脂処理の目的は、形材表面の油汚れを除去し、化成(クロメート処理)槽に入る際の表面清浄度を確保することです。
4、脱脂槽のプロセスパラメータ:生産中は2時間ごとに遊離酸の槽液濃度を分析し、分析結果に基づいて槽液を調整します。また槽液を交換することなく、定期的に液面の清掃を行います。
5、酸性表面調整の目的:酸性表面処理の主な目的は、形材の油分をさらに除去し、新鮮な金属素地を露出させてクロメート反応を円滑に進めることです。2時間ごとに処理液の濃度を分析し、分析結果に応じて調整します。通常、処理液を交換する必要はなく、長期間使用可能です。
6、クロメート(化成)槽の目的:アルミ塗装においてクロメート槽は非常に重要です。クロメート処理された形材表面には薄黄色の化成皮膜が形成され、塗装後の形材の耐候性を高めます。2時間ごとに処理液の異常の有無を分析し、結果に応じて調整を行います。通常、処理液は生産量2,000トンごとに交換し、適宜補充します。
7、クロメート処理された形材は乾燥炉に入り、表面乾燥を行います。乾燥温度は80~90度の間に設定し、95度を超えないようにしてください。超えると塗膜と形材の密着品質に悪影響を及ぼします。
8、乾燥した形材は、1—2.5m/分のチェーン速度でスプレーブースに入り塗装されます(チェーン速度はお客様のご要望に応じて調整可能です)。
9、清浄・ろ過された空気圧[7~8kg]により、静電粉体ガンを用いてワークピースに粉体を均一に塗布します。45~90kVの静電電圧と適切な粉体供給システムおよびパラメータによって塗膜が所定のプロセス要件を満たした後、塗装工程が完了します。
10、塗装後、焼付炉に入りレベリングと硬化を行います。焼付温度は[195~215度]、焼付時間は[15~25分]に設定します。
11、硬化して排出された形材は全体が高熱になっています。素手で形材の表面に触れないでください。冷却後、ラックから取り外すことができます。取り外した後は塗装品を検査してください。表面が滑らかで塗膜が均一であること、跡やゆず肌などの現象がないことを確認し、専門的な品質検査に合格した後に梱包が可能です。
よくある質問(FAQ)
1. 貴社の設備に興味がある場合、どのような情報を提供すればよいですか?
A. ワークピースの材質/最大寸法/最大重量。
B. 本設備の希望生産能力(1日8時間稼働、または月30日稼働など)。
C. 設備設置を予定している作業場の利用可能スペース(長さ×幅×高さ)。
D. 加熱システムに使用する希望の燃料種別:電気、ガス、LPG、ディーゼル、その他。
2. 貴社設備を購入後、どのように据付・設置を行いますか?
A. 据付説明書、3D組立図、または設置動画を提供し、設置作業をご案内いたします。
B. 当社のエンジニアがオンラインで設備の設置および試運転・調整をサポートします。
C. 必要に応じて、設置作業を指導する技術員をお客様の工場へ派遣することも可能です(本サービスは有償となります)。
D. 試運転調整後、充実したトレーニングを提供し、定期的に設備の使用状況をフォローアップします。
3. 貴社のアフターサービス体制について教えてください。
A. 1年間の部品保証(人為的な破損を除く)。対象部品は主にファン、バーナー、制御盤の電気部品、金属構造体、壁パネルなどです。
B. 当社設備をご使用いただいている限り、当社のテクニカルサポートを常にオンラインでご利用いただけます。
温かい心を持つ当社が皆様と出会い、素晴らしい体験をお届けできることを心より願っております。


 メッセージは20〜3,000文字にする必要があります。